

热门资讯
联系方式
公司:山东九旭机械科技有限公司
电话:15253112637
Q Q:2334863691
邮箱:2334863691@qq.com
网址:http://www.jxpul.com
地址:山东省济南市天桥区桑梓店街道梓东大道858号中南产业智城29号楼
太阳能水管保温套管浇注
编辑:山东九旭发布时间 : 2020-09-08
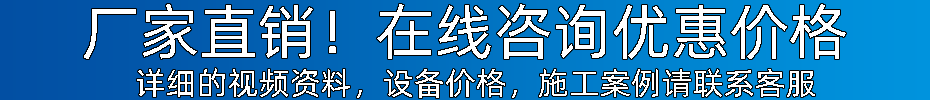
太阳能水管保温套管浇注发泡工艺具备的条件
1)安全因素
由于发泡剂存在易燃易爆的特性,需要对发泡设备和用电线路进行安全改造,这会增加一部分固定资产的投资,但是从发泡剂的一步到位的选择上看,这些投资会在3年之内完全收回。

上图:太阳能水管保温套管浇注
2)温度控制
太阳能水管保温套管浇注施工环境温度:以15~35℃为宜;A、B料温度:高压发泡机(22±2)℃。聚氨酯发泡时,A料和B料在发泡机混合室内停留的时间是很短的,一般只有几分之一至几秒,适当的温度是保证混合效果的一个很重要的因素。黑料和白料混合均匀,泡沫的泡孔细密、导热系数低、保温效果好;模具及太阳能热水器内外桶的温度应控制在(40±5)℃,这样可以使泡沫得到更好的流动性和密度分布.并且加速泡沫熟化,降低泡沫收缩率。
3)模具控制
太阳能水管保温套管浇注过程中,如何保持水箱外桶不变形、内桶不偏心是个重点,模具是一个很重要的因素。聚氨酯在发泡过程中产生的压力为1.0~2.0 kg/m2,水箱在承受发泡压力时,易发生变形,这需要有内外模具来承载压力,模具应具备足够的强度。根据太阳能热水器构造的实际情况,可向内桶充入压缩空气使内桶承载一定的压力。
4)模压填充
解决泡沫收缩问题的佳方案应是采用模压泡填充,太阳能水管保温套管浇注建议的过填充率为10%,确保在泡沫凝胶之前填满,消除凝胶之后形成的不良泡沫。

5)开模时间
温度是影响太阳能热水器管口好坏的重要因素。温度包括环境温度和模具温度。温度高,开模时间短。太阳能水管保温套管浇注发泡后一般5~10 min左右脱模,在实际生产过程可根据温度、过填充量、保温层厚度适当延长或缩短开模时间。
6)熟化
仿效冰箱冰柜的做法,发泡料浇注后,将桶体移到40~60℃的加热烘道中,在较高的环境温度下快速完成熟化过程,太阳能水管保温套管浇注促使泡沫结构稳定减少收缩发生的机会。或者建立太阳能熟化区,开模后的桶体在温度30~40 ℃左右的环境中进行熟化24 h以上。
相关新闻
- 聚脲:重新定义浴缸防护 08-06
- 防水材料聚脲让水池、屋顶不漏水 08-05
- 聚脲喷涂: 解锁工矿设备防护新 08-04
- 行业应重大利好 选购聚脲/聚 08-03
- 新能源汽车的隐形护甲,为什么是聚 08-01
- 聚脲材料,体育场防护的“黄金材料 08-01
- 卷帘门的“芯”升级,聚氨酯让温度 07-31
- 板材填充为什么选聚氨酯?一文读懂 07-31
- 聚氨酯:贵重品的“移动安全舱” 07-30
- 聚氨酯与铝合金跨界联姻 实现1+ 07-30


